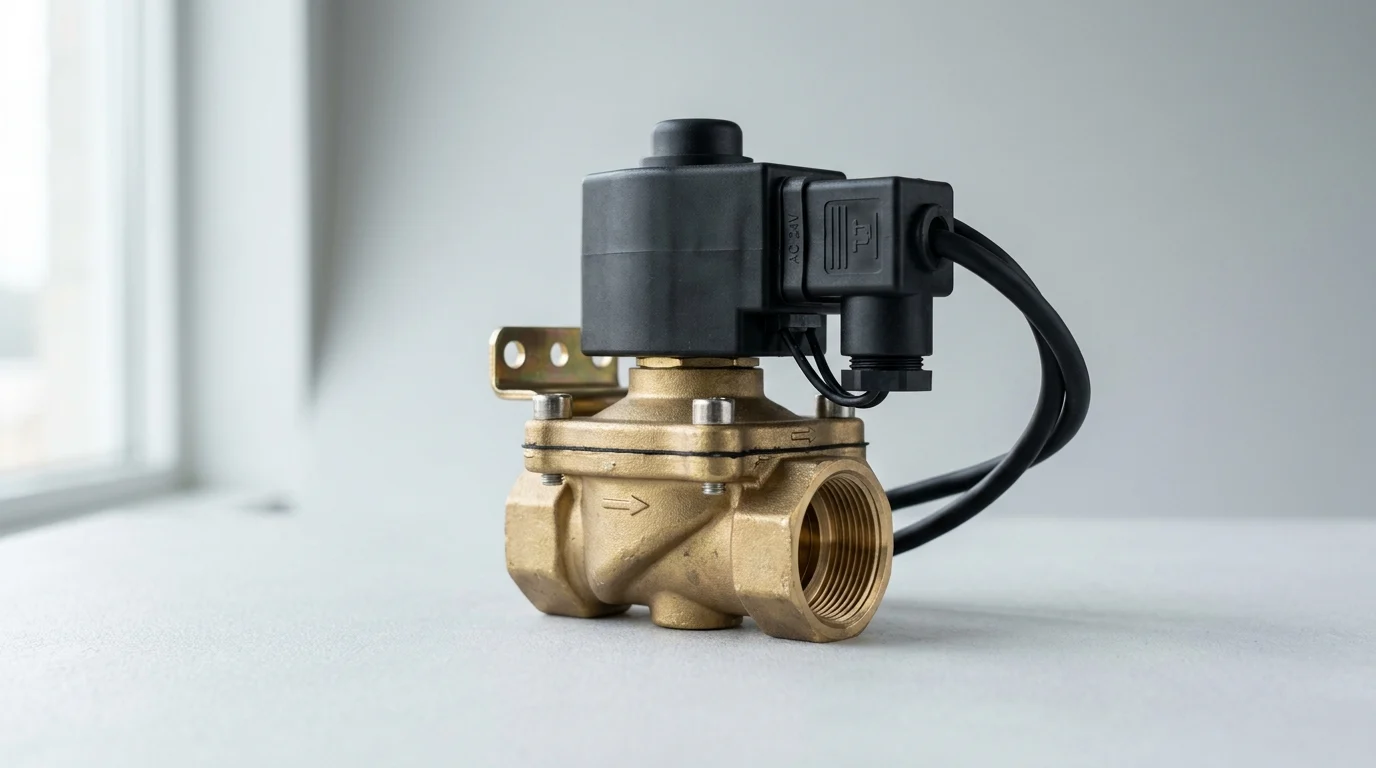
Perché la manutenzione dell'elettrovalvola 2/2 è importante
Nell'automazione industriale, l'affidabilità dei sistemi di controllo dei fluidi dipende direttamente dal prestazione continua dell’elettrovalvola 2/2 . Per i team di procurement e i facility manager, considerare questi componenti esclusivamente come beni usa e getta è una svista costosa. L'implementazione di una strategia di manutenzione strutturata per le elettrovalvole 2/2 non solo previene guasti catastrofici al sistema, ma ottimizza anche in modo significativo il costo totale di proprietà (TCO) nelle implementazioni su larga scala.
I tempi di inattività non pianificati in ambienti di produzione ad alto volume, come imballaggi automatizzati o sistemi di rimozione pneumatica della polvere, possono comportare costi superiori a 10.000 dollari l'ora. Comprendendo le soglie meccaniche ed elettriche di queste valvole, gli acquirenti tecnici possono passare dalla sostituzione reattiva delle parti alla gestione predittiva del ciclo di vita. Questo cambiamento garantisce che i livelli di inventario per i pezzi di ricambio siano ottimizzati e che la disponibilità delle apparecchiature rimanga entro rigorosi accordi sul livello di servizio.
Intervalli di manutenzione per ciclo di lavoro
La frequenza degli interventi di manutenzione per un'elettrovalvola 2/2 è fortemente dettata dal suo ciclo di lavoro. Le valvole che operano in applicazioni continue e ad alta frequenza, come macchinari di smistamento o attuatori pneumatici, accumulano rapidamente usura meccanica. Le valvole standard dotate di guarnizioni NBR (gomma nitrile butadiene) richiedono in genere l'ispezione e l'eventuale ricostruzione dopo 5-10 milioni di cicli. Al contrario, le valvole nelle applicazioni a basso ciclo e ad energizzazione continua (come i sistemi di arresto di emergenza) devono affrontare un minore attrito meccanico ma corrono un rischio maggiore di affaticamento elettrico.
I team di approvvigionamento dovrebbero segmentare il proprio inventario di valvole in base a questi profili operativi. Le applicazioni a ciclo elevato richiedono una catena di fornitura costante di kit di ricostruzione (armatura, molle e diaframmi) con quantità minime di ordine (MOQ) allineate ai programmi di manutenzione preventiva trimestrali. Al contrario, le applicazioni a basso ciclo richiedono un'attenzione particolare all'integrità della bobina, richiedendo ispezioni termografiche annuali anziché frequenti smontaggi meccanici.
Condizioni operative che riducono la durata
Le variabili ambientali e specifiche del mezzo accelerano drasticamente il degrado delle elettrovalvole 2/2. Il funzionamento di una valvola al di fuori dei parametri termici specificati è un catalizzatore primario di guasti prematuri. Ad esempio, il funzionamento di una valvola in un ambiente a soli 15°C al di sopra del limite della classe di isolamento nominale della bobina può effettivamente dimezzare la durata elettrica della bobina del solenoide. Allo stesso modo, la contaminazione dei media rappresenta una grave minaccia; il particolato superiore a 50 micron può rigare il corpo interno della valvola in ottone o acciaio inossidabile, provocando perdite interne dal bypass.
Anche le fluttuazioni della pressione svolgono un ruolo fondamentale. Sottoporre una valvola a picchi di pressione pari al 20% oltre il differenziale massimo di pressione operativa (MOPD) sollecita la membrana e il tubo dell'armatura, aumentando la probabilità di rottura o deformazione. Gli acquirenti devono verificare le effettive condizioni operative delle loro strutture rispetto alle specifiche sulla targhetta del produttore, assicurandosi che le valvole selezionate presentino gradi IP appropriati (come IP65 o IP67 per ambienti sottoposti a lavaggio) e materiali di tenuta idonei come FKM (Viton) per sostanze chimiche aggressive o vapore ad alta temperatura.
Punti comuni di guasto dell'elettrovalvola 2/2
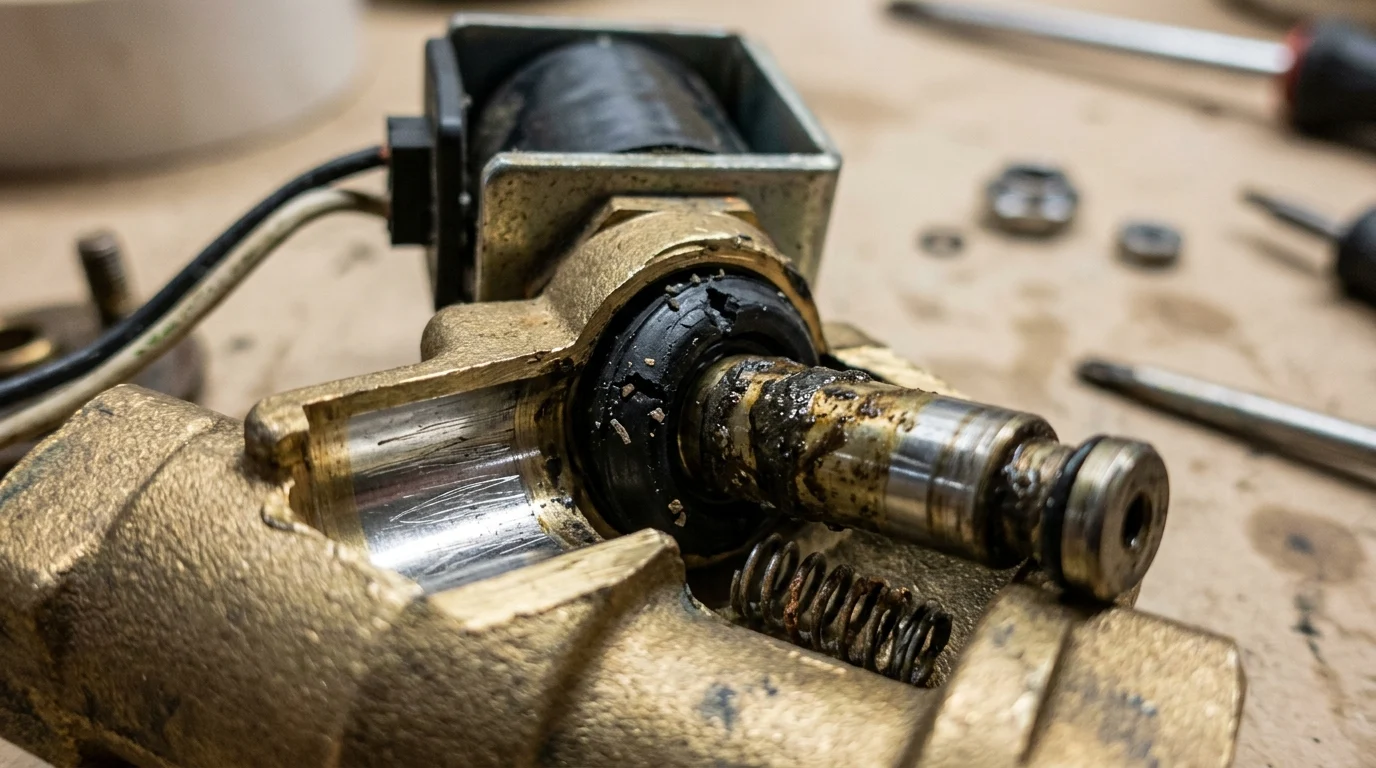
Identificare le cause profonde del guasto dell'elettrovalvola 2/2 è essenziale sia per i tecnici della manutenzione che per gli specialisti dell'approvvigionamento. Una comprensione completa di queste modalità di guasto consente agli acquirenti di procurarsi valvole con specifiche migliorate adattate alle loro specifiche vulnerabilità operative. I guasti generalmente si dividono in due categorie: guasti elettrici all'interno della bobina del solenoide e guasti meccanici all'interno del corpo della valvola.
Bruciatura della bobina, usura delle guarnizioni e incollaggio dello stantuffo
Le bobine dei solenoidi sono altamente suscettibili al burnout, che nella maggior parte dei casi è causato da sovratensione, sottotensione o da uno stantuffo bloccato. Se lo stantuffo di un solenoide a corrente alternata (CA) non riesce a posizionarsi completamente a causa di detriti interni, la bobina continua ad assorbire un'elevata corrente di spunto, provocando un sovraccarico termico e un esaurimento catastrofico in pochi minuti. L’usura delle guarnizioni è un altro problema diffuso; l'attrito continuo e l'esposizione a mezzi incompatibili degradano gli O-ring e i diaframmi, provocando perdite esterne o mancata chiusura.
L'inceppamento dello stantuffo, o blocco dell'armatura, si verifica quando nel tubo dell'armatura si accumulano particelle, ruggine o lubrificante degradato. Ciò non solo impedisce l'attivazione della valvola, ma provoca anche la bruciatura diretta della bobina. Utilizzando valvole con schermi di filtrazione integrati o sourcing unità di trattamento aria a monte (come i filtri pneumatici da 40 micron) possono mitigare questo rischio in modo significativo.
Punti di controllo delle specifiche prima della manutenzione
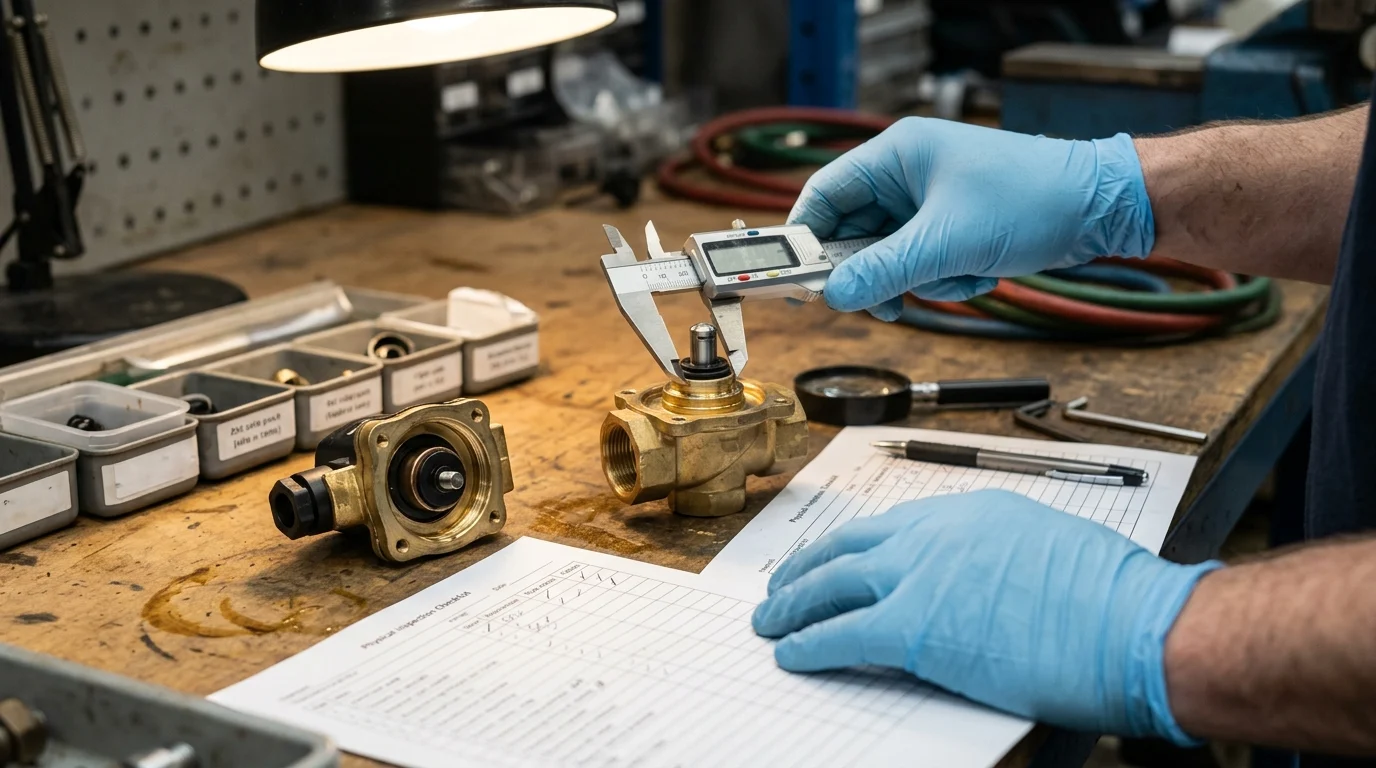
Prima di avviare la manutenzione o autorizzare l'acquisto di una sostituzione, i tecnici devono verificare diversi punti di controllo critici delle specifiche. Innanzitutto, è necessario misurare l'alimentazione elettrica per garantire che rientri nella tolleranza di tensione standard del ±10% della potenza nominale della bobina. In secondo luogo, è necessario confermare la differenza di pressione attraverso la valvola; le valvole pilotate richiedono in genere un differenziale minimo compreso tra 0,1 e 0,5 bar per funzionare e il funzionamento al di sotto di questa soglia simulerà un guasto meccanico.
Inoltre, il personale addetto alla manutenzione dovrebbe verificare l'integrità della protezione ambientale. Controllare le condizioni dei connettori DIN e garantire che le guarnizioni IP65/IP67 siano intatte previene l'ingresso di umidità, che è una delle principali cause di cortocircuiti in ambienti industriali umidi o esterni.
Confronto dei guasti per tipo di valvola
L'architettura dell'elettrovalvola 2/2, sia ad azione diretta che pilotata, ne determina le vulnerabilità specifiche e il tempo medio previsto tra i guasti (MTBF). Le valvole ad azione diretta si affidano interamente alla forza magnetica della bobina per sollevare lo stantuffo, rendendole robuste ma suscettibili alle sollecitazioni della bobina ad alta pressione. Le valvole pilotate utilizzano la pressione della linea per facilitare l'apertura dell'orifizio principale, che risparmia energia elettrica ma introduce minuscoli canali pilota che sono altamente soggetti a intasamenti.
| Architettura della valvola | Modalità di guasto primario | MTBF tipico (cicli) | Focus sulla manutenzione |
|---|---|---|---|
| Ad azione diretta | Bruciatura della bobina/usura dell'armatura | 10 – 15 milioni | Parametri elettrici, pulizia delle porte |
| Pilotato | Ostruzione dell'orifizio pilota | 5 – 10 milioni | Filtrazione del mezzo a monte, integrità del diaframma |
Come strutturare un programma di manutenzione
La transizione da un modello run-to-failure a un programma di manutenzione strutturato richiede l'allineamento tra ingegneria della manutenzione e approvvigionamento. Un programma formalizzato riduce gli acquisti spot di emergenza, standardizza l'inventario dei pezzi di ricambio e massimizza la durata operativa delle risorse esistenti di controllo pneumatico e dei fluidi.
Passaggi di manutenzione preventiva
Una manutenzione preventiva efficace per un'elettrovalvola 2/2 inizia con l'isolamento e la depressurizzazione della linea. La procedura standard prevede la rimozione della clip di fissaggio per far scorrere la bobina, consentendo l'ispezione del tubo dell'armatura per eventuali segni di rigonfiamento o scolorimento termico. Il corpo della valvola viene quindi aperto per ispezionare il diaframma, le molle e gli O-ring.
I componenti devono essere puliti con un solvente appropriato e non corrosivo. I tecnici devono evitare di applicare lubrificanti incompatibili sulle guarnizioni; ad esempio, l'applicazione di grasso a base di petrolio alle guarnizioni EPDM ne causerà il rigonfiamento e il cedimento. Il riassemblaggio deve seguire le impostazioni di coppia specificate dal produttore per i bulloni del corpo valvola per garantire una compressione uniforme della tenuta.
Frequenza di manutenzione per gravità dell'applicazione
I programmi di manutenzione devono essere calibrati in base alla gravità dell'applicazione. Nelle applicazioni leggere, come i sistemi di aria compressa pulita che funzionano a temperatura ambiente, le ispezioni annuali sono generalmente sufficienti. Tuttavia, in ambienti gravosi o difficili, come sistemi di rimozione della polvere, linee di vapore ad alta temperatura o dosaggio di prodotti chimici corrosivi, la frequenza di manutenzione deve aumentare notevolmente.
Per applicazioni gravose si consigliano ispezioni trimestrali o addirittura mensili delle parti interne della valvola. I team di approvvigionamento che supportano applicazioni pesanti devono tenere conto di questi intervalli nelle loro previsioni di acquisto, garantendo che i kit di ricostruzione dei materiali di consumo siano mantenuti a un livello minimo di scorte di sicurezza compreso tra il 15% e il 20% della base installata attiva.
Criteri di riparazione vs sostituzione
Stabilire criteri rigorosi su quando riparare e quando sostituire un'elettrovalvola 2/2 previene sprechi di manodopera e garantisce l'affidabilità del sistema. Una regola di approvvigionamento industriale ampiamente accettata prevede la soglia del 60%: se il costo del kit di ricostruzione più le ore di manodopera interna supera il 60% del costo di una valvola nuova di zecca, la sostituzione completa è la scelta più economica.
Inoltre, se il corpo della valvola in ottone o acciaio inossidabile presenta gravi vaiolature, danni alla filettatura o rigature interne, la riparazione dei componenti interni non ripristinerà la valvola alle sue specifiche originali. In questi casi è obbligatoria la sostituzione completa. La standardizzazione di questi criteri aiuta i reparti acquisti ad automatizzare i punti di riordino sia per i gruppi di valvole completi che per i kit di componenti.
Fattori di approvvigionamento, conformità e catena di fornitura
L'efficacia di qualsiasi programma di manutenzione è intrinsecamente legata al qualità dei componenti acquistati . Gli acquirenti B2B devono valutare i fattori della catena di fornitura, le specifiche dei materiali e la conformità del produttore per garantire che le parti di ricambio e le nuove elettrovalvole 2/2 forniscano prestazioni costanti a lungo termine.
Selezione dei materiali, intercambiabilità e parti di ricambio
La selezione dei materiali influisce direttamente sia sul costo di approvvigionamento iniziale che sul ciclo di vita della manutenzione. I corpi in ottone sono standard per acqua e gas neutri, mentre l'acciaio inossidabile 304 o 316 è richiesto per fluidi corrosivi o applicazioni per alimenti. Quando si acquistano pezzi di ricambio, l'intercambiabilità è un fattore critico. Gli acquirenti dovrebbero collaborare con produttori che utilizzano dimensioni della bobina e design dell'armatura standardizzati su più serie di valvole.
Questa intercambiabilità riduce drasticamente il numero di SKU univoci che un distributore o un utente finale deve tenere in inventario. Standardizzando l'architettura di un produttore specifico, l'approvvigionamento può sfruttare gli sconti sui volumi, spesso rispettando MOQ compresi tra 500 e 1.000 unità per bobine personalizzate o configurazioni specifiche di guarnizioni FKM riducendo al minimo l'ingombro del magazzino.
Controlli di qualità dei fornitori e coerenza dei lotti
Il controllo di qualità del fornitore determina l'affidabilità del programma di manutenzione. Se un lotto di valvole presenta tolleranze di lavorazione incoerenti, l’MTBF varierà notevolmente, rendendo inutili i modelli di manutenzione predittiva. Gli acquirenti aziendali dovrebbero verificare i potenziali fornitori in modo rigoroso misure di controllo della qualità , compresi i test elettrici e di pressione di fine linea al 100%.
Un produttore di componenti pneumatici di livello mondiale dovrebbe mantenere un tasso di difetti inferiore allo 0,1% (o <1000 PPM). La coerenza del lotto garantisce che un diaframma sostitutivo proveniente dal Q3 funzionerà in modo identico al componente originale installato nel Q1, salvaguardando l'integrità delle linee di produzione automatizzate.
Conformità e documentazione richieste
Gli standard di sicurezza industriale e commerciale globale richiedono una rigorosa documentazione di conformità per i componenti di controllo dei fluidi. Gli acquirenti che importano elettrovalvole 2/2 devono garantire che i fornitori forniscano la certificazione CE per la sicurezza elettrica e la conformità RoHS per le sostanze soggette a restrizioni. Per applicazioni specializzate, la certificazione ISO 9001 dello stabilimento produttivo garantisce la tracciabilità documentata dei materiali.
Quando si acquistano valvole per ambienti esplosivi o altamente regolamentati, potrebbero essere obbligatori la certificazione ATEX o i rapporti sui test dei materiali conformi alla FDA per le guarnizioni. Mantenere un archivio centralizzato di questi documenti di conformità è essenziale per superare gli audit di sicurezza della struttura ed evitare ritardi doganali durante il transito internazionale delle merci.
Come gli acquirenti dovrebbero scegliere una strategia di manutenzione
La strategia di approvvigionamento non dovrebbe essere vista separatamente dalla realtà della manutenzione. Integrando dati sulla vita utile nel processo di acquisto, gli acquirenti B2B possono passare da una mentalità di acquisto a offerta bassa a una strategia di sourcing orientata al valore. Questo approccio garantisce tempi di attività più elevati delle apparecchiature e minori spese complessive durante il ciclo di vita della struttura.
Quadro decisionale per la pianificazione della sostituzione
Un solido quadro decisionale per la pianificazione della sostituzione bilancia i costi di mantenimento delle scorte con il rischio finanziario di esaurimento delle scorte. Gli acquirenti devono mappare i tempi di consegna dei loro fornitori primari e secondari rispetto alla natura critica delle valvole. Se un'elettrovalvola 2/2 importata ha un tempo di consegna standard per il trasporto marittimo di 6-8 settimane, la struttura non può fare affidamento sull'acquisto just-in-time per valvole di processo critiche.
Invece, l’approvvigionamento dovrebbe stabilire livelli di inventario minimo/massimo sulla base dei dati storici di consumo e dei programmi di manutenzione. L'utilizzo dell'inventario gestito dal fornitore (VMI) o la definizione di ordini generali con richiami programmati possono garantire prezzi vantaggiosi, garantendo al tempo stesso che le valvole sostitutive e i kit di ricostruzione necessari siano sempre a portata di mano quando arriva l'intervallo di manutenzione.
Utilizzo dei dati sulla vita utile nelle decisioni di acquisto
I dati sulla vita utile sono lo strumento più potente per giustificare l’acquisto di componenti premium rispetto ad alternative a basso costo. Monitorando l'MTBF e la frequenza delle ricostruzioni, gli acquirenti possono calcolare con precisione il costo totale di proprietà (TCO). Una valvola che costa in anticipo il 30% in meno ma che richiede la sostituzione due volte più spesso a causa di un avvolgimento della bobina di qualità inferiore o di materiali di tenuta scadenti, alla fine prosciuga il budget operativo attraverso una maggiore manodopera e tempi di inattività.
| Strategia di approvvigionamento | Intervallo di costo unitario | Est. Durata | Tasso di sostituzione annuale | Indice TCO a 5 anni |
|---|---|---|---|---|
| Reattivo a basso costo | $15 – $25 | 2 milioni di cicli | 40% | 1.8x |
| Preventivo premio | $40 – $60 | Oltre 10 milioni di cicli | 10% | 1,0x (riferimento di base) |
Sfruttando questi dati quantitativi, i team di procurement possono creare casi aziendali convincenti per consolidare la propria base di fornitura attorno a produttori di alta qualità. Ciò garantisce che le elettrovalvole 2/2 installate in tutta l'azienda garantiscano la durata operativa prolungata necessaria per le operazioni industriali moderne e ad alta efficienza.
Punti chiave
- Implicazioni sull'approvvigionamento all'ingrosso e sulla catena di fornitura per l'elettrovalvola 2/2
- Le specifiche, la conformità e i termini commerciali devono essere convalidati dagli acquirenti
- Raccomandazioni attuabili per distributori e team di approvvigionamento
Domande frequenti
Con quale frequenza è necessario ispezionare un'elettrovalvola 2/2?
Abbinare gli intervalli al ciclo di lavoro: le valvole ad alto ciclo spesso necessitano di controlli o ricostruizioni a 5-10 milioni di cicli, mentre le valvole energizzate a basso ciclo dovrebbero essere sottoposte a ispezioni annuali della bobina e della temperatura.
Cosa causa solitamente la bruciatura della bobina in un'elettrovalvola 2/2?
Le cause più comuni sono sovratensione, sottotensione e uno stantuffo bloccato. Verificare l'alimentazione, pulire i detriti interni e verificare che le sedi dello stantuffo siano completamente prima di riaccendere.
In che modo la contaminazione può ridurre la durata utile dell'elettrovalvola 2/2?
Le particelle possono graffiare il corpo della valvola, inceppare lo stantuffo e danneggiare le guarnizioni. Utilizzare la filtrazione a monte, ad esempio un'unità di trattamento dell'aria da 40 micron, e mantenere i mezzi puliti.
Quali specifiche è necessario verificare prima di sostituire un'elettrovalvola 2/2?
Confermare la tensione, le dimensioni della porta, l'intervallo di pressione, la compatibilità dei fluidi, il materiale delle guarnizioni e il grado di protezione IP. Per siti difficili o soggetti a lavaggio, scegliere guarnizioni adeguate e almeno IP65 quando richiesto.
Quando dovrei chiedere a SENYA una soluzione personalizzata con elettrovalvola 2/2?
Contatta SENYA se la tua applicazione prevede fluidi insoliti, temperature elevate, esposizione al lavaggio, cicli frequenti o esigenze di dimensionamento OEM. Condividi i dettagli relativi a ciclo di lavoro, pressione, tensione e ambiente per un preventivo più rapido.