Introduzione
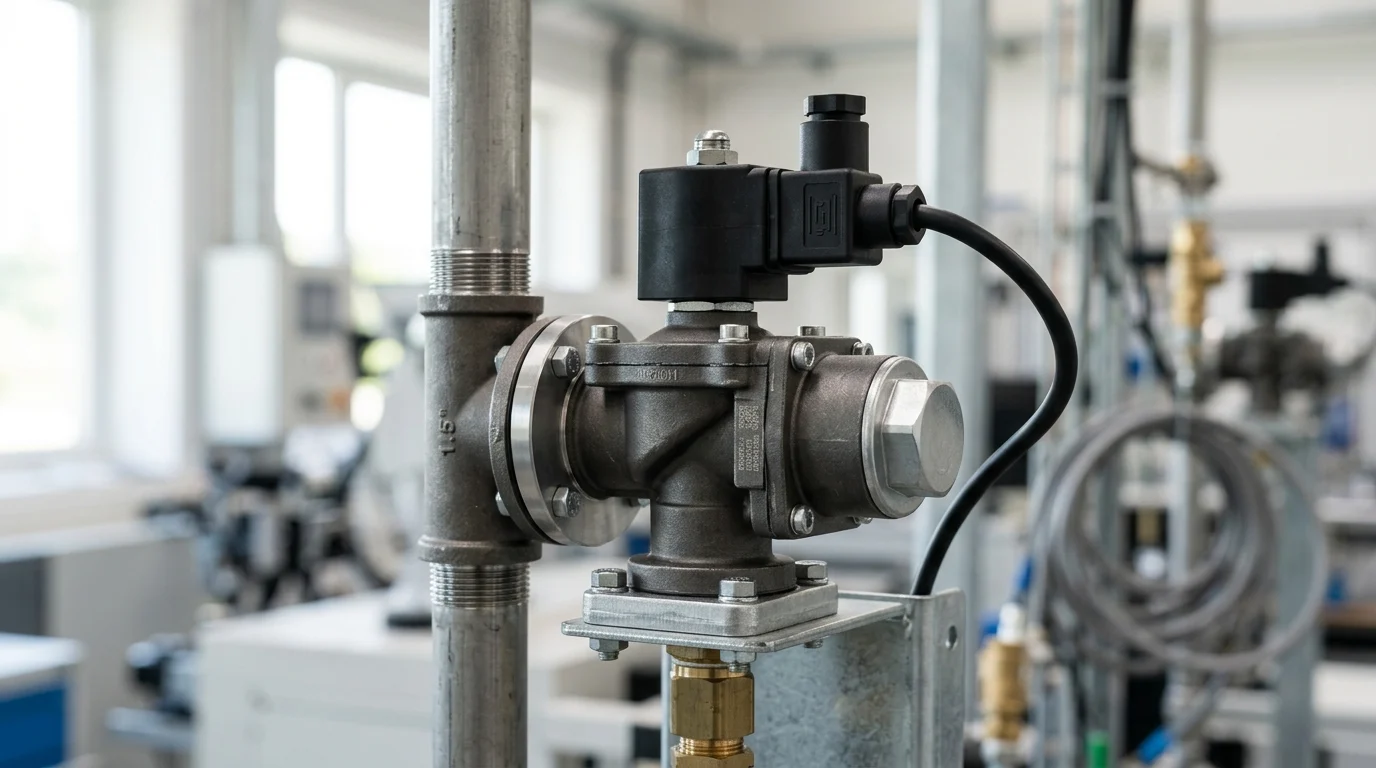
La scelta di un'elettrovalvola a impulsi per un sistema di raccolta polveri non è solo una questione di dimensioni o tensione del tubo adatte. La velocità di apertura della valvola, il flusso di picco, la compatibilità della pressione e la durata influenzano direttamente le prestazioni di pulizia del filtro, l'uso dell'aria compressa e gli intervalli di manutenzione. Una corrispondenza inadeguata può indebolire l'impulso di pulizia, aumentare la pressione differenziale e ridurre la durata del filtro. Questo articolo spiega i fattori chiave che determinano se una valvola funzionerà in modo efficace in una configurazione a impulso inverso, tra cui la risposta pneumatica, il design della membrana, le condizioni di installazione e le specifiche elettriche, in modo da poter confrontare le opzioni con una visione più chiara di come ciascuna scelta influisce sull'efficienza e sull'affidabilità del sistema.
In che modo l'elettrovalvola con impulso destro influisce sulla raccolta della polvere
Le elettrovalvole a impulsi funzionano come interfaccia pneumatica critica all'interno di un sistema di raccolta delle polveri a impulso inverso, regolando il rilascio di aria compressa ad alta pressione per pulire i mezzi filtranti. Il loro ruolo principale è quello di generare un'onda d'urto istantanea che rimuove il residuo di particolato accumulato dai sacchetti o dalle cartucce filtranti senza interrompere il processo di filtrazione continua.
Poiché l'efficienza di un filtro a maniche è direttamente legata alla pressione differenziale attraverso i filtri, le prestazioni della valvola a impulsi determinano il consumo energetico complessivo e i cicli di manutenzione dell'intero impianto di raccolta delle polveri. La scelta della valvola corretta richiede la valutazione della fluidodinamica, dei requisiti elettrici e della durata meccanica.
Perché la scelta della valvola influisce sull'efficienza della pulizia
Il parametro fondamentale dell'efficienza della pulizia è la capacità della valvola di fornire a elevata portata di picco con una risposta di apertura estremamente rapida. La rimozione efficace dei residui di polvere si basa su un'onda d'urto sonica piuttosto che sul semplice volume d'aria. Una valvola a impulsi ad alte prestazioni raggiunge in genere l'apertura completa in meno di 15 millisecondi, consentendo a un getto d'aria dosato con precisione, che in genere dura tra 50 e 150 millisecondi, di viaggiare lungo il tubo di soffiaggio.
Le valvole che si aprono lentamente non riescono a produrre lo shock acustico necessario, determinando un lento aumento della pressione che gonfia semplicemente il sacchetto filtro senza rimuovere la polvere. Questa inefficienza costringe gli operatori ad aumentare la frequenza degli impulsi o la pressione del sistema, che si gonfia drasticamente consumo di aria compressa —spesso rappresentano oltre il 50% del costo energetico operativo di un depolveratore.
Errori operativi comuni legati alla scelta della valvola
Una scelta non ottimale della valvola porta spesso a guasti meccanici prematuri e all'accecamento del sistema. Il punto di guasto più comune è la rottura del diaframma, che si verifica quando il materiale elastomerico non è adatto alla temperatura operativa o all'ambiente chimico. Una membrana rotta provoca continue perdite d'aria, facendo scendere istantaneamente la pressione del serbatoio di accumulo al di sotto della soglia operativa minima di 0,3 MPa (45 psi) e rendendo inefficace il ciclo di pulizia.
Un'altra modalità di guasto frequente è la bruciatura della bobina, generalmente causata dalla specifica di un grado di protezione di ingresso inadeguato (come una bobina IP54 in un ambiente esterno ad alta umidità) o dal funzionamento della valvola al di fuori della tolleranza di tensione specificata. Inoltre, valvole sottodimensionate che limitano la capacità di flusso (Cv/Kv) porteranno a una pulizia incompleta delle sezioni inferiori del filtro, accelerando l'accecamento del mezzo e costringendo alla sostituzione prematura del filtro.
Specifiche chiave per la scelta di un'elettrovalvola a impulsi
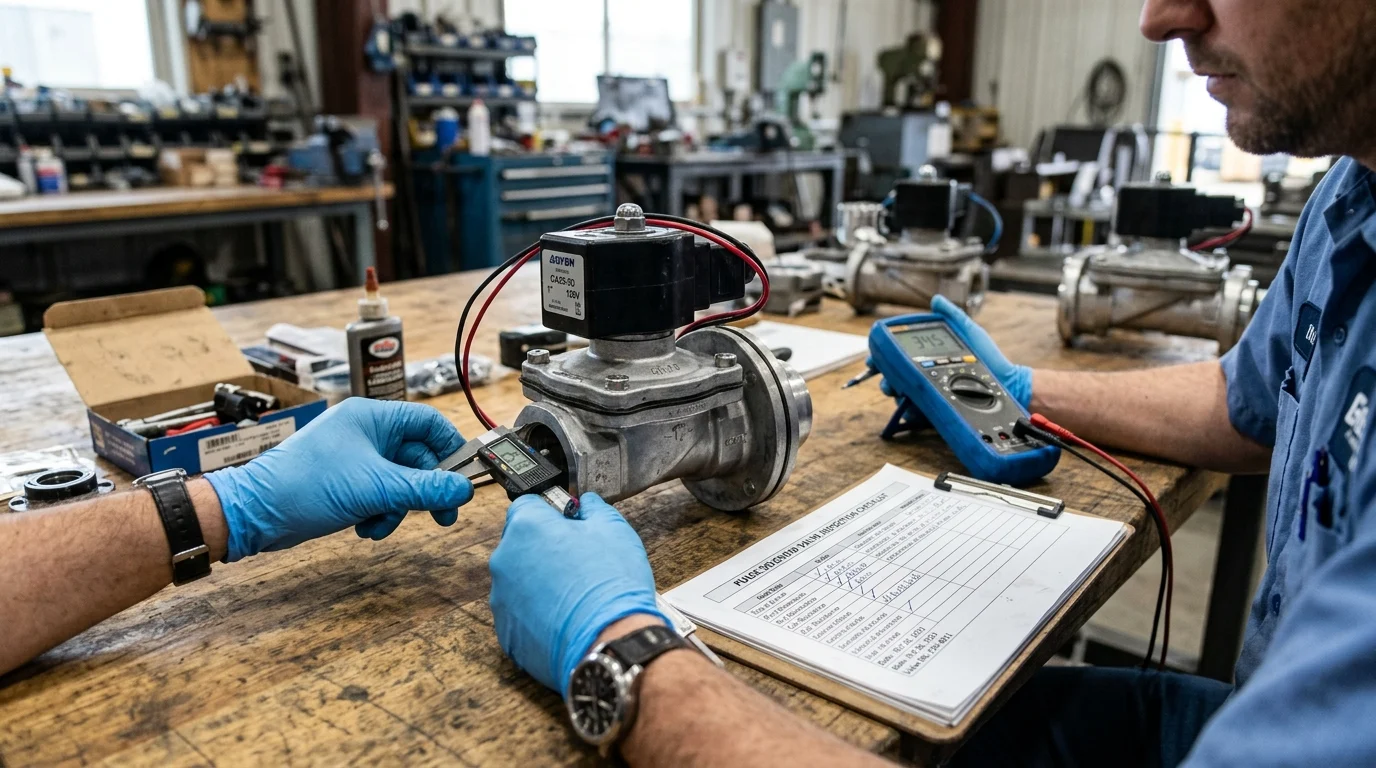
La progettazione della corretta elettrovalvola a impulsi richiede la corrispondenza delle specifiche del componente con l'architettura pneumatica del filtro a maniche. La valvola deve gestire il flusso volumetrico richiesto pur resistendo alle condizioni ambientali e dei fluidi presenti nella struttura. Gli ingegneri devono valutare i vincoli dimensionali, i valori di pressione e i parametri elettrici per garantire un'integrazione perfetta.
Dimensioni della porta, design del diaframma e capacità di flusso
La dimensione della porta è il fattore determinante principale della capacità di flusso, direttamente correlata al numero di maniche filtranti che una singola valvola può pulire efficacemente. Le valvole a impulsi standard sono disponibili con porte di dimensioni che vanno da 3/4 pollici per piccoli sfiati di contenitori fino a 3,5 pollici per massicci filtri a maniche strutturali. Il coefficiente di flusso (Cv o Kv) deve essere adeguato al volume del tubo di soffio e alla superficie del filtro.
Il design della membrana è in scala con la dimensione della porta. Le valvole fino a 1,5 pollici utilizzano generalmente un'architettura a diaframma singolo. Tuttavia, porte di dimensioni maggiori (da 2 a 3,5 pollici) richiedono un design a doppio diaframma, costituito da un diaframma principale e uno secondario (sfiato), per garantire tempi di apertura e chiusura rapidi nonostante la superficie più ampia e i maggiori volumi d'aria coinvolti.
Intervallo di pressione, qualità dell'aria, temperatura e condizioni dei fluidi
Le valvole a impulsi standard sono progettate per funzionare entro un intervallo di pressione compreso tra 0,3 e 0,8 MPa (da 43 a 116 psi). Il funzionamento al di sotto di questo intervallo impedisce al pilota di funzionare correttamente, mentre superandolo si rischia l'estrusione della membrana e il cedimento strutturale. Anche la qualità dell’aria compressa (classe ISO 8573-1) incide sulla longevità; l'eccessiva umidità o il trascinamento dell'olio del compressore degraderanno rapidamente gli elastomeri standard.
La temperatura e la chimica del mezzo determinano rigorosamente la scelta del materiale del diaframma, come delineato nella matrice delle specifiche di seguito:
| Materiale | Intervallo di temperatura | Applicazione ideale |
|---|---|---|
| NBR (nitrile) | -da 20°C a +85°C | Raccolta polveri industriali standard, aria secca |
| FKM (Vitone) | -da 15°C a +200°C | Gas di combustione ad alta temperatura, trattamenti chimici |
| Silicone | -da 40°C a +150°C | Temperature estremamente basse, ambienti adatti agli alimenti |
Classificazione della custodia, tensione della bobina e ciclo di lavoro
L'attuazione elettrica richiede la specifica della corretta tensione della bobina e del valore nominale della custodia. Le tensioni industriali comuni includono 24 V CC, 110 V CA e 220 V CA. Le bobine CC sono sempre più preferite nei moderni sistemi controllati da PLC per la loro sicurezza elettrica e la costante attrazione magnetica, sebbene assorbano un amperaggio continuo leggermente superiore rispetto alle controparti CA.
Il grado di protezione determina la sopravvivenza della valvola in ambienti difficili. Per i depolveratori standard per interni è richiesto un minimo di IP65 (NEMA 4), mentre le installazioni esterne o gli ambienti sottoposti a lavaggio richiedono bobine incapsulate con grado di protezione IP67. Inoltre, anche se la durata dell'impulso è breve, il ciclo di lavoro nominale della bobina deve essere ED (servizio continuo) al 100% per resistere a potenziali guasti del sistema di controllo che potrebbero bloccare il circuito in uno stato energizzato.
Come confrontare design e materiali delle valvole
Oltre alle specifiche dimensionali ed elettriche di base, l'architettura interna e la composizione dei materiali della valvola ne determinano il ciclo di vita e i costi di manutenzione. Acquirenti industriali deve valutare i compromessi tra diversi progetti di attuazione e materiali da costruzione per massimizzare il tempo medio tra i guasti (MTBF).
Progetti ad azione diretta e progetti pilotati
Le elettrovalvole a impulsi sono classificate in base al metodo di attuazione: pilota integrale (ad azione diretta) e pilota remoto (azionato da pilota). Le valvole pilota integrali sono dotate di bobina del solenoide montato direttamente sul corpo valvola, scaricando la camera pilota direttamente nell'atmosfera. I sistemi di pilotaggio remoto separano la valvola pneumatica dal solenoide elettrico, alloggiando più solenoidi pilota in un unico involucro remoto collegato alle valvole tramite tubi pneumatici.
| Caratteristica | Pilota integrale (montaggio diretto) | Pilota remoto (azionato da pilota) |
|---|---|---|
| Complessità di cablaggio | Alto (cavi individuali per ciascuna valvola) | Basso (multiconduttore singolo a scatola pilota) |
| Vulnerabilità ambientale | Superiore (bobine esposte alla polvere/alle intemperie) | Inferiore (bobine protette in custodia remota) |
| Tempo di risposta | Ultraveloce (<15 ms) | Leggermente ritardato a causa della lunghezza del tubo pneumatico |
| Costo per valvola | Più alto | Inferiore (ma richiede investimenti nella scatola pilota) |
Materiali del corpo, composti delle guarnizioni e facilità di manutenzione
Il materiale standard del corpo delle valvole a impulsi è la lega di alluminio pressofuso (comunemente ADC12), che offre un eccellente equilibrio tra integrità strutturale, peso ridotto ed efficienza dei costi. L'alluminio è generalmente anodizzato o verniciato a polvere per resistere alla corrosione esterna. Tuttavia, per ambienti altamente corrosivi, come le applicazioni marine o i processi chimici corrosivi, sono necessari corpi in acciaio inossidabile 316 nonostante la massa e il costo significativamente più elevati.
La funzionalità è un aspetto critico della progettazione. Le valvole caratterizzate da un design con dado di rivestimento o morsetto a montaggio rapido consentono una rapida sostituzione del diaframma senza svitare il corpo valvola dal serbatoio di intestazione o dal tubo di soffiaggio. Ciò riduce i tempi di inattività per manutenzione da ore a minuti per fila. Le molle in acciaio inossidabile di alta qualità e i composti di tenuta specializzati prevengono ulteriormente il grippaggio interno e garantiscono un funzionamento regolare per anni di servizio.
Ciclo di vita, coerenza e certificazioni
La durata del ciclo è il parametro fondamentale della qualità meccanica di una valvola a impulsi. Le valvole commerciali standard sono classificate per circa 1 milione di cicli prima di richiedere la ricostruzione del diaframma. Le valvole premium, che utilizzano elastomeri rinforzati avanzati e geometrie interne ottimizzate, possono superare in modo affidabile da 3 a 5 milioni di cicli.
Le certificazioni forniscono una verifica indipendente della coerenza e della sicurezza della produzione. A seconda della regione di installazione e del settore, i prescrittori dovrebbero cercare la conformità CE e RoHS per i mercati europei generali, UL/CSA per il Nord America e le certificazioni ATEX o IECEx se il depolveratore opera in un'atmosfera esplosiva di polveri (come impianti di movimentazione di cereali o verniciatura a polvere).
Come specificare e procurarsi la valvola giusta
Procurare elettrovalvole ad impulsi richiede qualcosa di più della semplice corrispondenza di un numero di parte. Una rigorosa strategia di approvvigionamento mitiga i rischi della catena di fornitura, garantisce la compatibilità durante gli ammodernamenti e controlla i costi totali di approvvigionamento. Stabilire un flusso di lavoro sistematico per le specifiche e la valutazione dei fornitori è essenziale per la costruzione di depolveratori su larga scala o per i turni di consegna di strutture critiche.
Dati applicativi da raccogliere prima di richiedere preventivi
Prima di richiedere preventivi a produttori o distributori, i tecnici devono compilare una scheda tecnica completa dell'applicazione. Questa lista di controllo deve includere l'esatta dimensione della porta e il tipo di connessione (ad esempio, filettatura NPT rispetto a G rispetto a dado ravvivatore a montaggio rapido), il coefficiente di flusso richiesto (Cv) e l'intervallo di pressione del serbatoio di intestazione.
Inoltre, la scheda tecnica deve specificare la temperatura ambiente operativa, la composizione chimica della polvere e del gas vettore e le specifiche elettriche richieste (tensione, frequenza e grado di protezione IP). Fornire questo set di dati completo evita il costoso errore di ricevere valvole che si inseriscono perfettamente nel collettore ma si guastano rapidamente a causa dell'incompatibilità dell'elastomero con il gas di processo.
Intercambiabilità, tempi di consegna e supporto dei fornitori
Nelle applicazioni di retrofit, l'intercambiabilità è una preoccupazione primaria. Molti produttori globali progettano le loro valvole in modo che possano sostituire gli standard di settore preesistenti (come quelli stabiliti da Goyen, ASCO o Mecair). Verificare l'esatta parità dimensionale, in particolare la distanza tra le linee centrali delle porte di ingresso e di uscita, è fondamentale per evitare costose modifiche al serbatoio di intestazione.
Anche la logistica della catena di fornitura determina la selezione dei fornitori. Le valvole a impulsi standard in alluminio richiedono generalmente tempi di consegna da 2 a 4 settimane, ma configurazioni specializzate (come bobine certificate ATEX o corpi in acciaio inossidabile) possono spingere i tempi di consegna da 8 a 12 settimane. Gli acquirenti devono inoltre chiarire le quantità minime dell'ordine (MOQ); mentre le unità standard possono spesso essere acquistate singolarmente, le combinazioni di elastomeri personalizzate possono richiedere un MOQ compreso tra 50 e 100 unità per giustificare il ciclo di produzione.
Un flusso di lavoro di selezione per ridurre il rischio di messa in servizio
Per ridurre il rischio di commissione su grandi progetti di capitale, i team di procurement dovrebbero implementare un flusso di lavoro di selezione graduale. Ciò inizia con la standardizzazione delle specifiche della valvola in tutti i filtri a maniche della struttura per ridurre al minimo l'inventario dei pezzi di ricambio. Successivamente, gli ingegneri dovrebbero richiedere un piccolo lotto di prototipi di valvole per rigorosi test al banco.
Durante la valutazione del prototipo, i team di manutenzione possono verificare la facilità di sostituzione del diaframma e misurare l'effettivo assorbimento elettrico e la firma acustica dell'impulso. Solo dopo che la valvola avrà superato con successo questi test al banco e una prova sul campo di 30 giorni su una singola fila di collettori, il team di approvvigionamento potrà autorizzare l'ordine di acquisto su vasta scala.
Criteri finali per la scelta della migliore elettrovalvola a impulsi
La scelta finale di un'elettrovalvola a impulsi dipende dall'analisi del costo totale di proprietà (TCO) piuttosto che dal solo prezzo di acquisto iniziale. Le strutture devono bilanciare la spesa in conto capitale iniziale con la manodopera di manutenzione a lungo termine, i costi energetici dell'aria compressa e l'impatto finanziario dei tempi di inattività non pianificati del filtro a maniche.
Bilanciare il margine di prestazione e le esigenze di manutenzione
I protocolli di manutenzione standard impongono che i kit di riparazione della membrana vengano sostituiti ogni 12-24 mesi, a seconda della frequenza degli impulsi e della pressione operativa. Quando valutano le opzioni di valvole concorrenti, gli ingegneri devono tenere conto del costo e della disponibilità di questi kit di ricostruzione. Una valvola più economica che richiede kit di riparazione proprietari e ad alto costo cancellerà rapidamente il suo vantaggio di prezzo iniziale.
Inoltre, deve essere quantificata la manodopera necessaria per la manutenzione della valvola. Le valvole progettate con hardware imperdibile e accesso al diaframma con caricamento dall'alto riducono significativamente le ore di manutenzione richieste durante un'interruzione dell'impianto. Se un impianto opera in una regione ad alto costo della manodopera, investire in un design di valvola che riduca i tempi di ricostruzione del 50% garantisce un rapido ritorno sull'investimento.
Quando una valvola premium vale il suo costo
Determinare quando passare a una valvola premium implica l'analisi delle sollecitazioni specifiche dell'applicazione. Sebbene una valvola standard NBR in alluminio da $ 40 a $ 60 sia perfettamente adeguata per la lavorazione del legno o la raccolta di polvere aggregata, diventa una responsabilità in ambienti difficili.
Nei forni per cemento ad alta temperatura, nelle lavorazioni farmaceutiche o in ambienti chimici esplosivi, è necessario spendere dai 150 ai 300 dollari per valvola per diaframmi FKM di alta qualità, corpi specializzati in acciaio inossidabile e bobine classificate ATEX. Inoltre, le valvole premium con aerodinamica interna altamente ottimizzata possono ridurre il consumo di aria compressa dal 10% al 15% per impulso. In una struttura di grandi dimensioni con più collettori da 1.000 sacchi, questa riduzione del carico del compressore ripagherà facilmente l'aggiornamento della valvola premium entro il primo anno di funzionamento.
Punti chiave
- Le conclusioni e le motivazioni più importanti per l'elettrovalvola a impulsi
- Specifiche, conformità e controlli dei rischi che vale la pena convalidare prima di impegnarsi
- I passaggi pratici successivi e gli avvertimenti che i lettori possono applicare immediatamente
Domande frequenti
Quale dimensione della porta dovrei scegliere per un'elettrovalvola a impulsi?
Abbinare la dimensione della porta al volume del tubo di soffiaggio e al numero di sacche o cartucce per valvola. Gli sfiati dei contenitori piccoli spesso utilizzano valvole da 3/4–1 pollice, mentre i filtri a maniche più grandi potrebbero necessitare di valvole da 1,5–3,5 pollici.
Quale intervallo di pressione è adatto alla maggior parte delle valvole a impulsi per la raccolta delle polveri?
La maggior parte delle elettrovalvole a impulsi funzionano meglio a 0,3–0,8 MPa. Al di sotto di 0,3 MPa la pulizia diventa debole; sopra 0,8 MPa, sono più probabili danni al diaframma e guasti prematuri.
Quale materiale del diaframma è il migliore per il mio sistema di raccolta delle polveri?
Utilizzare NBR per il servizio standard con aria secca, FKM per temperature elevate o esposizione chimica e silicone per temperature molto basse o ambienti legati al settore alimentare. Adatta il materiale sia alla temperatura che al mezzo.
Perché la velocità di risposta della valvola è importante nei depolveratori?
Una valvola ad apertura rapida crea l'onda d'urto necessaria per rilasciare la polvere dai filtri. Le valvole lente sprecano aria compressa, riducono l'efficienza della pulizia e possono aumentare la frequenza degli impulsi e i costi operativi.
NBSENYA può fornire soluzioni di elettrovalvole a impulsi personalizzate per progetti OEM?
SÌ. NBSENYA supporta progetti pneumatici OEM con opzioni di materiale, tensione e configurazione, aiutando gli acquirenti ad abbinare le prestazioni delle valvole, la resistenza ambientale e i requisiti di fornitura ai loro sistemi di raccolta delle polveri.