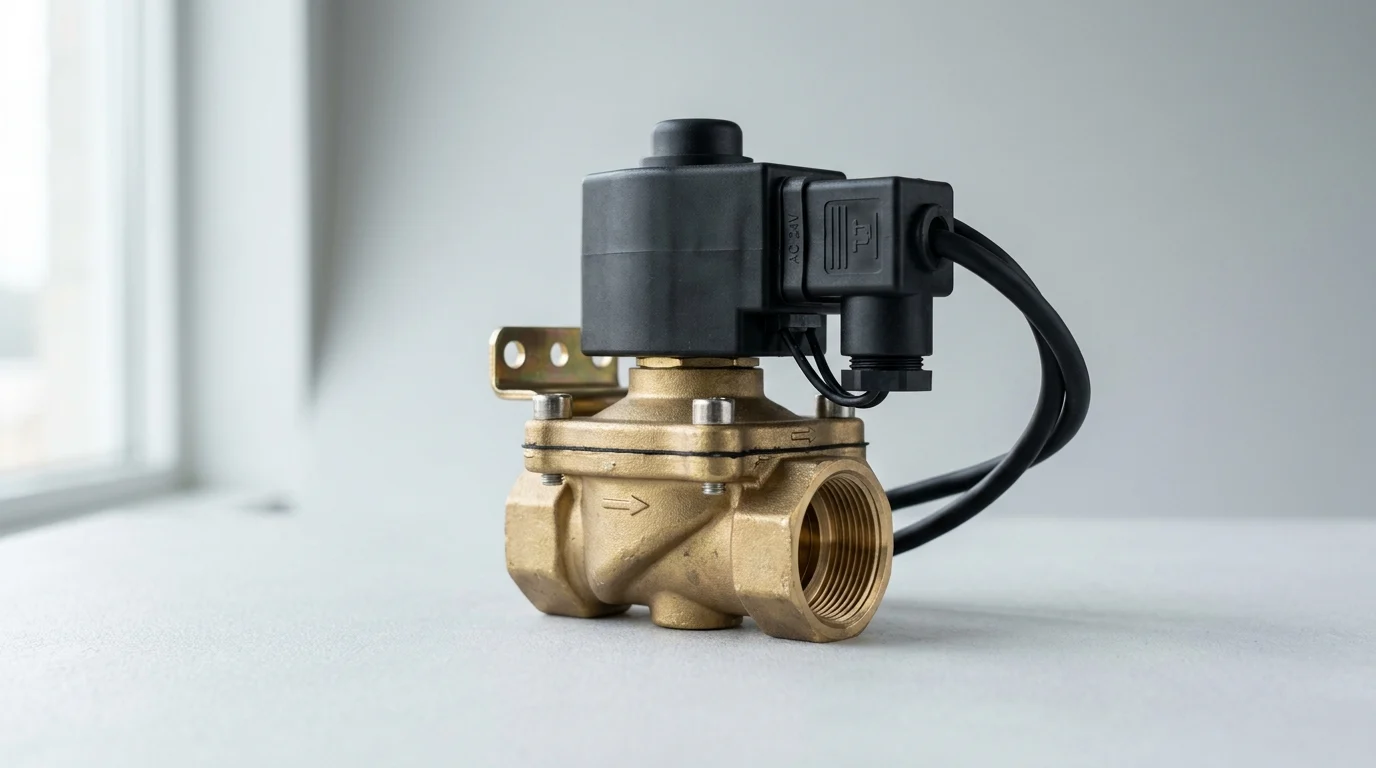
Waarom onderhoud van 2/2 magneetkleppen belangrijk is
In de industriële automatisering hangt de betrouwbaarheid van vloeistofregelsystemen rechtstreeks af van de continue prestaties van de 2/2 magneetklep . Voor inkoopteams en facility managers is het een kostbare vergissing om deze componenten louter als wegwerpartikelen te beschouwen. Het implementeren van een gestructureerde onderhoudsstrategie voor 2/2 magneetventielen voorkomt niet alleen catastrofale systeemstoringen, maar optimaliseert ook aanzienlijk de totale eigendomskosten (TCO) bij grootschalige implementaties.
Ongeplande stilstand in productieomgevingen met grote volumes, zoals geautomatiseerde verpakkingssystemen of pneumatische stofverwijderingssystemen, kan kosten met zich meebrengen die oplopen tot meer dan $10.000 per uur. Door de mechanische en elektrische drempels van deze kleppen te begrijpen, kunnen technische kopers overstappen van reactieve vervanging van onderdelen naar voorspellend levenscyclusbeheer. Deze verschuiving zorgt ervoor dat de voorraadniveaus voor reserveonderdelen worden geoptimaliseerd en dat de beschikbaarheid van apparatuur binnen strikte serviceniveau-overeenkomsten blijft.
Onderhoudsintervallen per inschakelduur
De frequentie van onderhoudsinterventies voor een 2/2-magneetklep wordt sterk bepaald door de inschakelduur. Kleppen die in continue, hoogfrequente toepassingen werken, zoals sorteermachines of pneumatische actuatoren, accumuleren snel mechanische slijtage. Standaardkleppen uitgerust met NBR-afdichtingen (nitril-butadieenrubber) vereisen doorgaans inspectie en mogelijke herbouw na 5 tot 10 miljoen cycli. Kleppen in toepassingen met lage cycli en continue bekrachtiging (zoals noodafsluitsystemen) hebben daarentegen minder te maken met mechanische wrijving, maar lopen een groter risico op elektrische vermoeidheid.
Inkoopteams moeten hun klepinventaris segmenteren op basis van deze operationele profielen. Hoogcyclische toepassingen vereisen een stabiele toeleveringsketen van revisiesets (armaturen, veren en membranen) met minimale bestelhoeveelheden (MOQ's) die zijn afgestemd op driemaandelijkse preventieve onderhoudsschema's. Omgekeerd vereisen toepassingen met een lage cyclus een focus op de integriteit van de spoel, waardoor jaarlijkse thermografische inspecties nodig zijn in plaats van frequente mechanische demontages.
Bedrijfsomstandigheden die de levensduur verkorten
Omgevings- en mediaspecifieke variabelen versnellen de degradatie van 2/2-magneetkleppen drastisch. Het bedienen van een klep buiten de gespecificeerde thermische parameters is een primaire katalysator voor voortijdig falen. Als u bijvoorbeeld een klep laat draaien in een omgevingsomgeving die slechts 15°C boven de nominale limiet voor de isolatieklasse van de spoel ligt, kan dit de elektrische levensduur van de elektromagnetische spoel effectief halveren. Op dezelfde manier vormt mediabesmetting een ernstige bedreiging; deeltjes groter dan 50 micron kunnen het interne koperen of roestvrijstalen klephuis beschadigen, wat kan leiden tot interne bypass-lekkage.
Ook drukschommelingen spelen een cruciale rol. Door een klep te onderwerpen aan drukpieken die 20% hoger zijn dan het maximale bedrijfsdrukverschil (MOPD), worden het membraan en de ankerbuis belast, waardoor de kans op breuk of vervorming groter wordt. Kopers moeten de werkelijke bedrijfsomstandigheden van hun faciliteiten controleren aan de hand van de specificaties op het naamplaatje van de fabrikant, waarbij ze ervoor moeten zorgen dat de geselecteerde kleppen de juiste IP-classificaties hebben (zoals IP65 of IP67 voor washdown-omgevingen) en geschikte afdichtingsmaterialen zoals FKM (Viton) voor agressieve chemicaliën of stoom op hoge temperatuur.
Gemeenschappelijke 2/2 storingspunten voor magneetkleppen
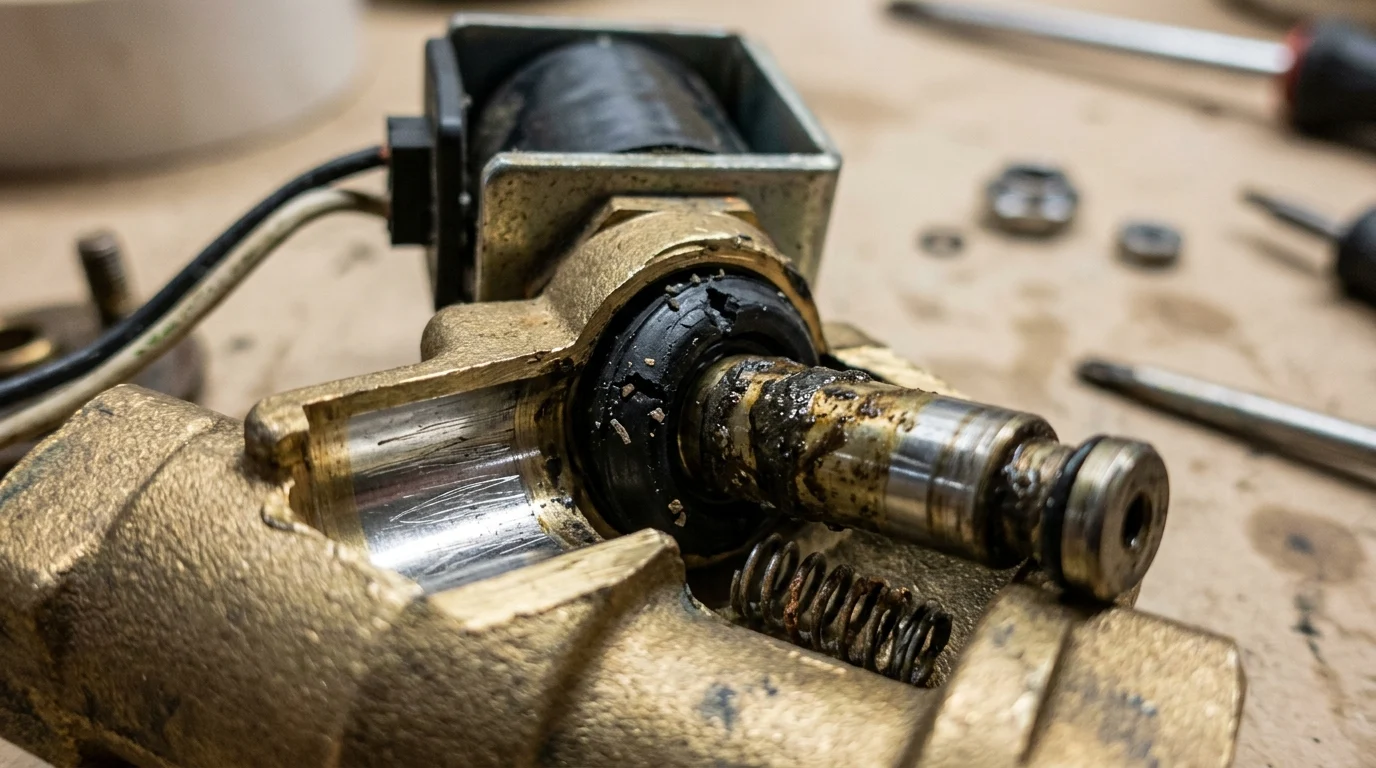
Het identificeren van de hoofdoorzaken van 2/2-magneetklepstoringen is essentieel voor zowel onderhoudstechnici als inkoopspecialisten. Een uitgebreid begrip van deze faalwijzen stelt kopers in staat kleppen te kopen met verbeterde specificaties die zijn afgestemd op hun specifieke operationele kwetsbaarheden. Storingen kunnen over het algemeen in twee categorieën worden onderverdeeld: elektrische fouten in de magneetspoel en mechanische fouten in het kleplichaam.
Spoel doorgebrand, afdichtingsslijtage en plunjer blijft hangen
Magneetspoelen zijn zeer gevoelig voor doorbranden, wat meestal wordt veroorzaakt door overspanning, onderspanning of een vergrendelde plunjer. Als een solenoïdeplunjer op wisselstroom (AC) niet volledig op zijn plaats zit vanwege intern vuil, blijft de spoel een hoge inschakelstroom trekken, wat binnen enkele minuten tot thermische overbelasting en catastrofale burn-out leidt. Slijtage van afdichtingen is een ander wijdverbreid probleem; voortdurende wrijving en blootstelling aan incompatibele media beschadigen de O-ringen en membranen, wat resulteert in externe lekken of het niet sluiten ervan.
Het vastlopen van de plunjer, of ankervergrendeling, treedt op wanneer deeltjes, roest of aangetast smeermiddel zich ophopen in de ankerbuis. Dit voorkomt niet alleen dat de klep in werking treedt, maar leidt ook direct tot het doorbranden van de spoel. Gebruikmakend van kleppen met geïntegreerde filtratieschermen of sourcing stroomopwaartse luchtbehandelingsunits (zoals pneumatische filters van 40 micron) kunnen dit risico aanzienlijk beperken.
Specificatiecontrolepunten vóór onderhoud
Voordat met onderhoud wordt begonnen of een vervangingsaankoop wordt goedgekeurd, moeten technici verschillende kritische specificatiecontrolepunten verifiëren. Eerst moet de elektrische voeding worden gemeten om er zeker van te zijn dat deze binnen de standaard spanningstolerantie van ±10% van het spoelvermogen valt. Ten tweede moet het drukverschil over de klep worden bevestigd; Voorgestuurde kleppen vereisen doorgaans een minimaal verschil van 0,1 tot 0,5 bar om te functioneren, en als ze onder deze drempel werken, wordt een mechanisch defect nagebootst.
Bovendien moet onderhoudspersoneel de integriteit van de milieubescherming verifiëren. Door de staat van DIN-connectoren te controleren en ervoor te zorgen dat de IP65/IP67-afdichtingen intact zijn, wordt het binnendringen van vocht voorkomen, wat een belangrijke oorzaak is van kortsluiting in vochtige of industriële buitenomgevingen.
Storingsvergelijking per kleptype
De architectuur van de 2/2 magneetklep – direct werkend of pilootgestuurd – dicteert de specifieke kwetsbaarheden en de verwachte gemiddelde tijd tussen storingen (MTBF). Direct werkende kleppen zijn volledig afhankelijk van de magnetische kracht van de spoel om de plunjer op te tillen, waardoor ze robuust maar gevoelig zijn voor spoelspanning onder hoge druk. Voorgestuurde kleppen gebruiken lijndruk om te helpen bij het openen van de hoofdopening, waardoor elektrische energie wordt bespaard, maar kleine stuurkanalen worden geïntroduceerd die zeer gevoelig zijn voor verstopping.
| Ventielarchitectuur | Primaire foutmodus | Typische MTBF (cycli) | Onderhoudsfocus |
|---|---|---|---|
| Direct werkend | Doorbranden van de spoel/slijtage van het anker | 10 – 15 miljoen | Elektrische parameters, havenreiniging |
| Pilot-bediend | Pilot-opening verstopt | 5 – 10 miljoen | Stroomopwaartse mediafiltratie, membraanintegriteit |
Hoe u een onderhoudsprogramma structureert
De overgang van een run-to-failure-model naar een gestructureerd onderhoudsprogramma vereist afstemming tussen onderhoudstechniek en inkoop. Een geformaliseerd programma vermindert het aantal aankopen ter plekke in noodgevallen, standaardiseert de voorraad reserveonderdelen en maximaliseert de operationele levensduur van bestaande pneumatische en vloeistofregelapparatuur.
Preventieve onderhoudsstappen
Effectief preventief onderhoud voor een 2/2-magneetklep begint met het isoleren en drukloos maken van de leiding. De standaardprocedure omvat het verwijderen van de borgclip om van de spoel te glijden, waardoor inspectie van de ankerbuis mogelijk is op tekenen van uitpuilen of thermische verkleuring. Het kleplichaam wordt vervolgens geopend om het membraan, de veren en de O-ringen te inspecteren.
Onderdelen moeten worden gereinigd met een geschikt, niet-corrosief oplosmiddel. Technici moeten vermijden dat onverenigbare smeermiddelen op de afdichtingen worden aangebracht; Als u bijvoorbeeld vet op petroleumbasis op EPDM-afdichtingen aanbrengt, zullen deze opzwellen en defect raken. Bij de hermontage moeten de door de fabrikant opgegeven aanhaalmomenten voor de kleplichaambouten worden gevolgd om een gelijkmatige afdichtingscompressie te garanderen.
Onderhoudsfrequentie op basis van de ernst van de toepassing
Onderhoudsschema's moeten worden afgestemd op de ernst van de toepassing. Bij lichte toepassingen, zoals schone persluchtsystemen die bij omgevingstemperaturen werken, zijn jaarlijkse inspecties doorgaans voldoende. In zware of veeleisende omgevingen, zoals stofverwijderingssystemen, stoomleidingen met hoge temperaturen of de dosering van corrosieve chemicaliën, moet de onderhoudsfrequentie echter dramatisch toenemen.
Voor zware toepassingen worden driemaandelijkse of zelfs maandelijkse inspecties van de interne klep aanbevolen. Inkoopteams die zware toepassingen ondersteunen, moeten deze intervallen meenemen in hun inkoopprognoses en ervoor zorgen dat revisiekits voor verbruiksartikelen op een minimaal veiligheidsvoorraadniveau van 15% tot 20% van de actieve geïnstalleerde basis worden gehouden.
Reparatie versus vervangingscriteria
Het vaststellen van strikte criteria voor wanneer een 2/2-magneetklep moet worden gerepareerd en wanneer deze moet worden vervangen, voorkomt verspilling van arbeid en garandeert de betrouwbaarheid van het systeem. Een algemeen aanvaarde industriële inkoopregel is de drempel van 60%: als de kosten van de revisiekit plus de interne arbeidsuren hoger zijn dan 60% van de kosten van een gloednieuwe klep, is volledige vervanging de economischere keuze.
Bovendien, als het koperen of roestvrijstalen klephuis ernstige putjes, schroefdraadschade of interne krassen vertoont, zal het repareren van de interne componenten de klep niet naar zijn oorspronkelijke specificaties herstellen. In dergelijke gevallen is volledige vervanging verplicht. Door deze criteria te standaardiseren, kunnen inkoopafdelingen de bestelpunten voor zowel volledige klepassemblages als componentkits automatiseren.
Factoren op het gebied van sourcing, compliance en supply chain
De effectiviteit van elk onderhoudsprogramma is inherent verbonden met de kwaliteit van de geleverde componenten . B2B-kopers moeten supply chain-factoren, materiaalspecificaties en naleving door de fabrikant evalueren om ervoor te zorgen dat vervangende onderdelen en nieuwe 2/2-magneetkleppen consistente prestaties op de lange termijn leveren.
Materiaalkeuze, uitwisselbaarheid en reserveonderdelen
Materiaalkeuze heeft een directe invloed op zowel de initiële aanschafkosten als de onderhoudslevenscyclus. Messingbehuizingen zijn standaard voor water en neutrale gassen, terwijl roestvrij staal 304 of 316 vereist is voor corrosieve media of toepassingen in de voedingssector. Bij de inkoop van reserveonderdelen is uitwisselbaarheid een kritische factor. Kopers moeten samenwerken met fabrikanten die gestandaardiseerde spoelafmetingen en ankerontwerpen gebruiken voor meerdere klepseries.
Deze uitwisselbaarheid vermindert drastisch het aantal unieke SKU's dat een distributeur of eindgebruiker op voorraad moet hebben. Door te standaardiseren op de architectuur van een specifieke fabrikant kan inkoop volumekortingen benutten, waarbij vaak MOQ's van 500 tot 1000 eenheden worden gehaald. op maat gemaakte spoelen of specifieke FKM-afdichtingsconfiguraties terwijl de voetafdruk van het magazijn wordt geminimaliseerd.
Kwaliteitscontroles van leveranciers en batchconsistentie
Kwaliteitscontrole door leveranciers bepaalt de betrouwbaarheid van het onderhoudsschema. Als een serie kleppen te kampen heeft met inconsistente bewerkingstoleranties, zal de MTBF enorm variëren, waardoor modellen voor voorspellend onderhoud onbruikbaar worden. Zakelijke kopers moeten potentiële leveranciers streng controleren kwaliteitscontrolemaatregelen , inclusief 100% end-of-line druk- en elektrische tests.
Een fabrikant van pneumatische componenten van wereldklasse zou een defectpercentage van minder dan 0,1% (of <1000 PPM) moeten handhaven. Batchconsistentie zorgt ervoor dat een vervangend membraan uit het derde kwartaal identiek zal presteren als het originele onderdeel dat in het eerste kwartaal is geïnstalleerd, waardoor de integriteit van geautomatiseerde productielijnen wordt gewaarborgd.
Vereiste naleving en documentatie
Mondiale handels- en industriële veiligheidsnormen vereisen strikte nalevingsdocumentatie voor vloeistofcontrolecomponenten. Kopers die 2/2-magneetkleppen importeren, moeten ervoor zorgen dat leveranciers CE-certificering bieden voor elektrische veiligheid en RoHS-naleving voor beperkte stoffen. Voor gespecialiseerde toepassingen garandeert de ISO 9001-certificering van de productiefaciliteit de gedocumenteerde traceerbaarheid van materialen.
Bij de aanschaf van afsluiters voor explosieve of sterk gereguleerde omgevingen kunnen ATEX-certificering of FDA-conforme materiaaltestrapporten voor afdichtingen verplicht zijn. Het onderhouden van een gecentraliseerde opslagplaats van deze nalevingsdocumenten is essentieel voor het doorstaan van veiligheidsaudits van de faciliteit en het vermijden van vertragingen bij de douane tijdens het internationale vrachtvervoer.
Hoe kopers een onderhoudsstrategie moeten kiezen
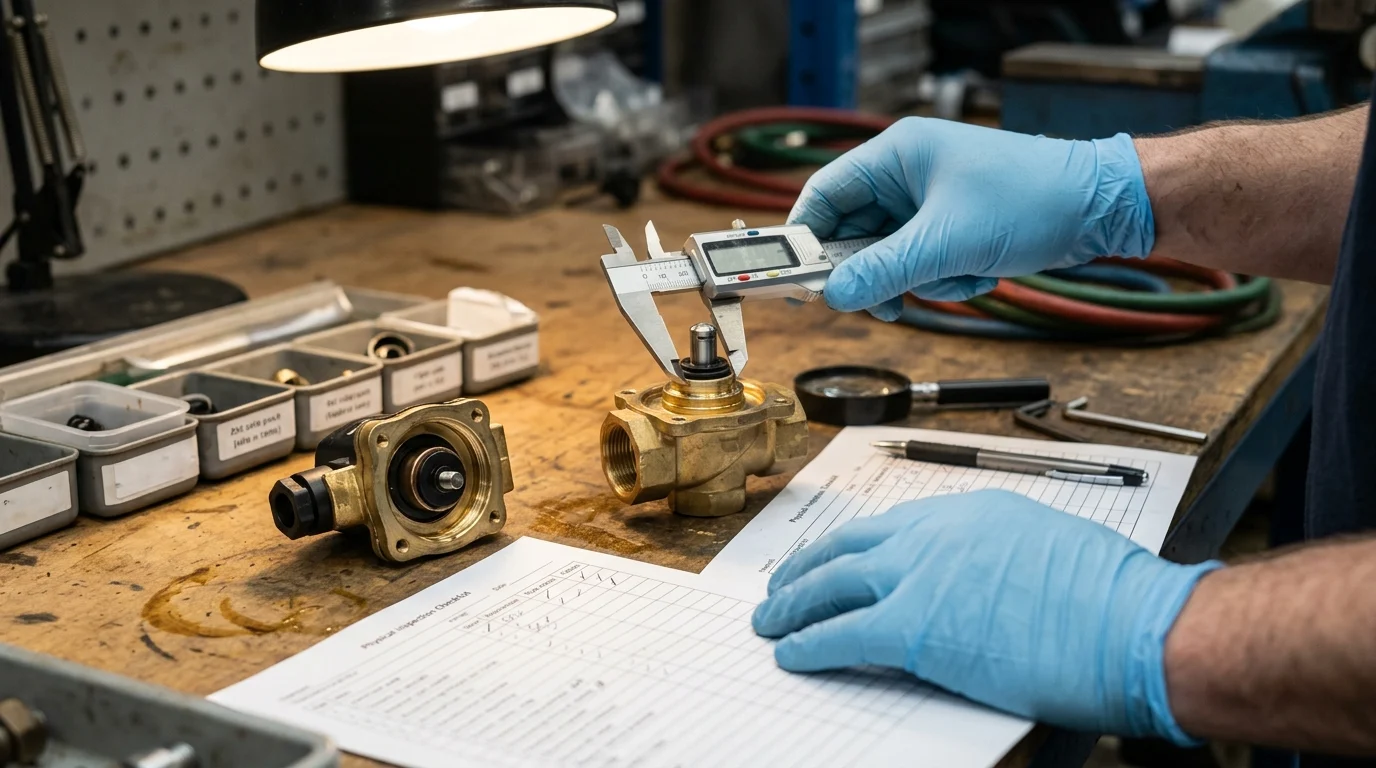
De inkoopstrategie mag niet los worden gezien van de onderhoudsrealiteit. Door te integreren gegevens over de levensduur In het aankoopproces kunnen B2B-kopers overstappen van een koopmentaliteit met een laag bod naar een waardegedreven inkoopstrategie. Deze aanpak garandeert een hogere uptime van de apparatuur en lagere totale uitgaven gedurende de levenscyclus van de faciliteit.
Besliskader voor vervangingsplanning
Een robuust beslissingskader voor vervangingsplanning balanceert de voorraadkosten met het financiële risico van voorraadtekorten. Kopers moeten de doorlooptijden van hun primaire en secundaire leveranciers in kaart brengen ten opzichte van de kritische aard van de afsluiters. Als een geïmporteerde 2/2-magneetklep een standaard doorlooptijd voor zeevracht heeft van 6 tot 8 weken, kan de faciliteit niet vertrouwen op just-in-time inkoop voor kritische proceskleppen.
In plaats daarvan moet inkoop minimale/max voorraadniveaus vaststellen op basis van historische verbruiksgegevens en onderhoudsschema's. Door gebruik te maken van door de leverancier beheerde inventaris (VMI) of het opstellen van raambestellingen met geplande afroepen kunt u gunstige prijzen garanderen, terwijl u ervoor kunt zorgen dat de noodzakelijke vervangende kleppen en revisiekits altijd bij de hand zijn wanneer het onderhoudsinterval aanbreekt.
Levensduurgegevens gebruiken bij aankoopbeslissingen
Gegevens over de levensduur zijn het krachtigste hulpmiddel om de aanschaf van hoogwaardige componenten ten opzichte van goedkopere alternatieven te rechtvaardigen. Door de MTBF en de frequentie van revisies bij te houden, kunnen kopers de Total Cost of Ownership (TCO) nauwkeurig berekenen. Een klep die vooraf 30% minder kost, maar twee keer zo vaak moet worden vervangen vanwege inferieure spoelwikkeling of ondermaatse afdichtingsmaterialen, put uiteindelijk het operationele budget uit door meer arbeid en uitvaltijd.
| Inkoopstrategie | Eenheidskostenbereik | Geschat. Levensduur | Jaarlijks vervangingspercentage | 5-jarige TCO-index |
|---|---|---|---|---|
| Goedkoop reactief | $15 – $25 | 2 miljoen cycli | 40% | 1.8x |
| Premie Preventief | $40 – $60 | 10+ miljoen cycli | 10% | 1,0x (basislijn) |
Door gebruik te maken van deze kwantitatieve gegevens kunnen inkoopteams overtuigende businesscases opbouwen om hun aanbodbasis rond hoogwaardige fabrikanten te consolideren. Dit zorgt ervoor dat de 2/2-magneetkleppen die in de hele onderneming worden ingezet, de verlengde levensduur bieden die nodig is voor moderne, uiterst efficiënte industriële activiteiten.
Belangrijkste afhaalrestaurants
- Groothandelsinkoop en implicaties voor de toeleveringsketen voor 2/2 magneetventielen
- Specificaties, naleving en commerciële voorwaarden moeten door kopers worden gevalideerd
- Praktische aanbevelingen voor distributeurs en inkoopteams
Veelgestelde vragen
Hoe vaak moet een 2/2 magneetventiel worden geïnspecteerd?
Zorg ervoor dat de intervallen overeenkomen met de inschakelduur: kleppen met een hoge cyclus moeten vaak na 5 à 10 miljoen cycli worden gecontroleerd of opnieuw worden opgebouwd, terwijl bekrachtigde kleppen met een lage cyclus jaarlijks een spoel- en temperatuurinspectie moeten krijgen.
Wat veroorzaakt gewoonlijk het doorbranden van de spoel in een 2/2-magneetventiel?
Veelvoorkomende oorzaken zijn overspanning, onderspanning en een vastzittende plunjer. Controleer de stroomtoevoer, reinig het interne vuil en bevestig de plunjerzittingen volledig voordat u deze opnieuw inschakelt.
Hoe kan vervuiling de levensduur van 2/2 magneetkleppen verkorten?
Deeltjes kunnen krassen maken op het klephuis, de plunjer blokkeren en afdichtingen beschadigen. Gebruik stroomopwaartse filtratie, zoals een luchtbehandelingsunit van 40 micron, en houd de media schoon.
Welke specificaties moeten worden gecontroleerd voordat een 2/2 magneetventiel wordt vervangen?
Bevestig spanning, poortgrootte, drukbereik, mediacompatibiliteit, afdichtingsmateriaal en IP-classificatie. Kies voor ruige locaties of washdown-locaties geschikte afdichtingen en indien nodig minimaal IP65.
Wanneer moet ik SENYA om een op maat gemaakte 2/2-magneetklepoplossing vragen?
Neem contact op met SENYA als uw toepassing gepaard gaat met ongebruikelijke media, hoge temperaturen, blootstelling aan washdown, veelvuldig fietsen of OEM-maatvoering. Deel gegevens over de inschakelduur, druk, spanning en omgeving voor een snellere offerte.